
1. Cấu tạo và bộ phụ kiện tiêu chuẩn của máy hàn PPR 20-63
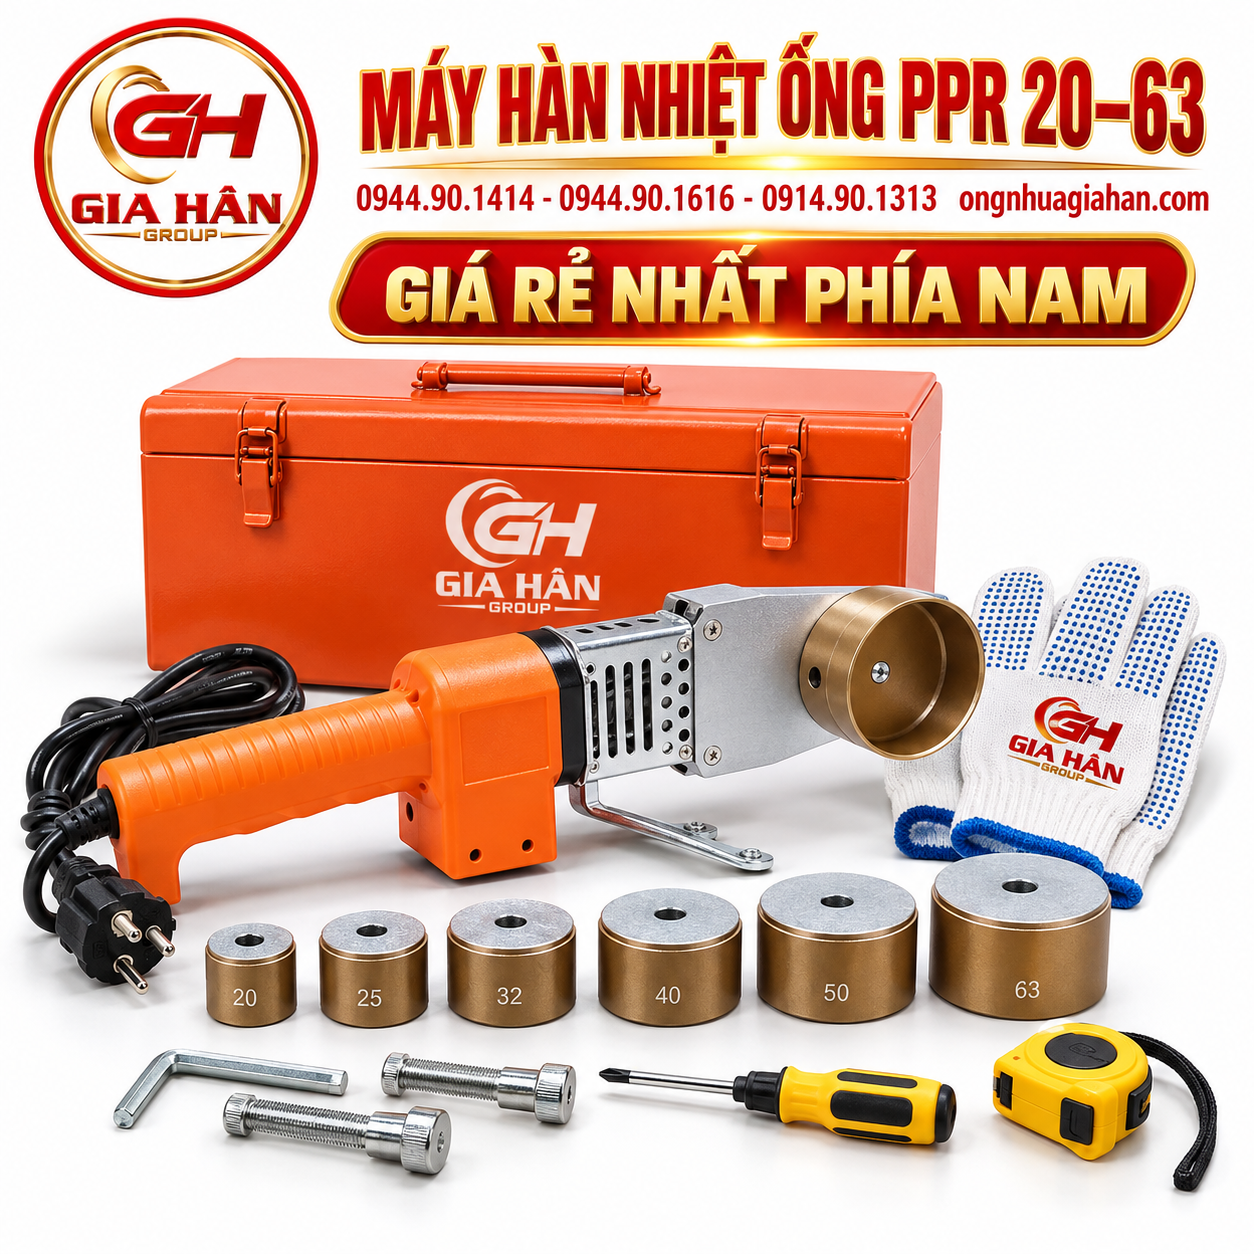
Một bộ máy hàn nhiệt ống PPR 20-63 tiêu chuẩn dành cho thợ thi công cơ điện (M&E) gồm các chi tiết:
-
Thân máy gia nhiệt: Tấm kim loại hợp kim dẫn nhiệt tốt, tích hợp 2 công tắc nhiệt riêng biệt (cho phép chọn chạy 750W hoặc tối đa 1500W) và núm chỉnh dải nhiệt độ 0–300°C.
-
Chân đế đỡ máy: Dạng chữ U hoặc chân đế đặt sàn, giữ cố định bàn nhiệt khi thi công rảnh tay.
-
Bộ 6 cối hàn (đầu đực & đầu cái): Kích cỡ D20, D25, D32, D40, D50, D63 mm đúc bằng nhôm dày, mạ lớp chống dính Teflon (PTFE) màu vàng hoặc ghi xám chống xước.
-
Dụng cụ hỗ trợ kèm theo: Kéo cắt ống nhựa chuyên dụng, bu-lông siết cối, khóa lục giác và hộp kim loại sơn tĩnh điện bảo quản máy.
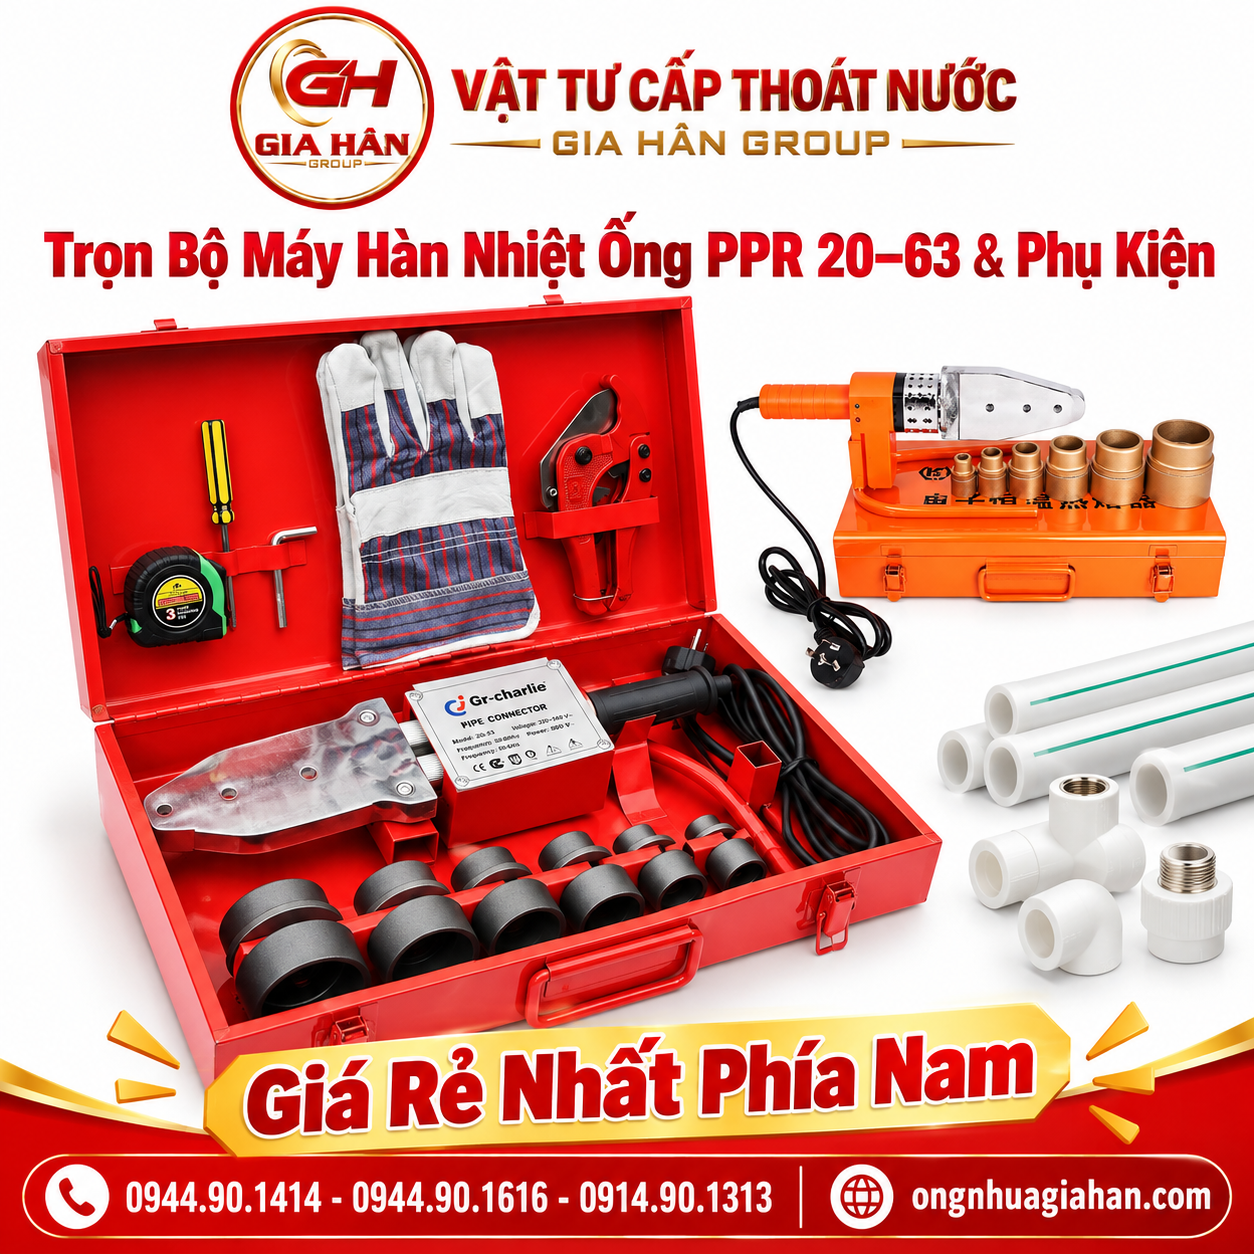
Trọn bộ thiết bị máy hàn nhiệt cầm tay dải hàn D20-D63 kèm phụ kiện hộp sắt tại Gia Hân Group
2. Bảng giá máy hàn nhiệt PPR 20-63 tham khảo
- Tùy vào xuất xứ, phân cấp bo mạch điều khiển và độ dày lớp mạ Teflon của cối hàn, mức giá trên thị trường được chia thành 3 nhóm:
| Phân khúc thiết bị | Đặc điểm kỹ thuật chính | Mức giá tham khảo (VNĐ) |
| Phổ thông (Nội địa / OEM) | Công suất 800W–1000W, chỉnh nhiệt cơ, cối hàn mạ đơn, dây nguồn cơ bản | 550.000 – 850.000 |
| Tiêu chuẩn công trình (Được dùng nhiều nhất) | Công suất 1500W, 2 rơ-le công tắc đôi, cối hàn nhôm đúc phủ Teflon dày, hộp sắt chống va đập | 650.000 – 1.150.000 |
| Cao cấp / Nhập khẩu chính hãng | Công nghệ hiển thị điện tử LED, dải nhiệt tự động thông minh, dây chống cháy dài 3-5m | 1.300.000 – 2.200.000 |
Lưu ý: Khi lắp đặt các hệ thống nước nóng trung tâm hoặc đường ống áp lực cho dự án, quý khách nên trang bị đồng bộ ống PPR Tiền Phong cùng phụ kiện ống nhựa chịu nhiệt đạt chuẩn để tối ưu chi phí và chất lượng nghiệm thu.
3. Bảng thông số kỹ thuật hàn ống PPR chuẩn (D20 – D63)
- Để đảm bảo mối hàn đạt tiêu chuẩn, không bị bavia trào làm bít hẹp lòng ống hoặc thiếu nhiệt gây rò rỉ, người thi công phải tuân thủ nghiêm ngặt bảng thông số thời gian ở nhiệt độ cài đặt 260°C:
| Đường kính ống (mm) | Chiều sâu mối hàn (mm) | Thời gian gia nhiệt (giây) | Thời gian ghép nối (giây) | Thời gian làm nguội (phút) |
| D20 | 14.0 | 5 | 4 | 2 |
| D25 | 15.0 | 7 | 4 | 2 |
| D32 | 16.5 | 8 | 6 | 4 |
| D40 | 18.0 | 12 | 6 | 4 |
| D50 | 20.0 | 18 | 6 | 4 |
| D63 | 24.0 | 24 | 8 | 6 |
(Nếu thi công trong điều kiện nhiệt độ môi trường < 5°C hoặc có gió lùa mạnh, thời gian gia nhiệt cần được cộng thêm khoảng 30% - 50%).
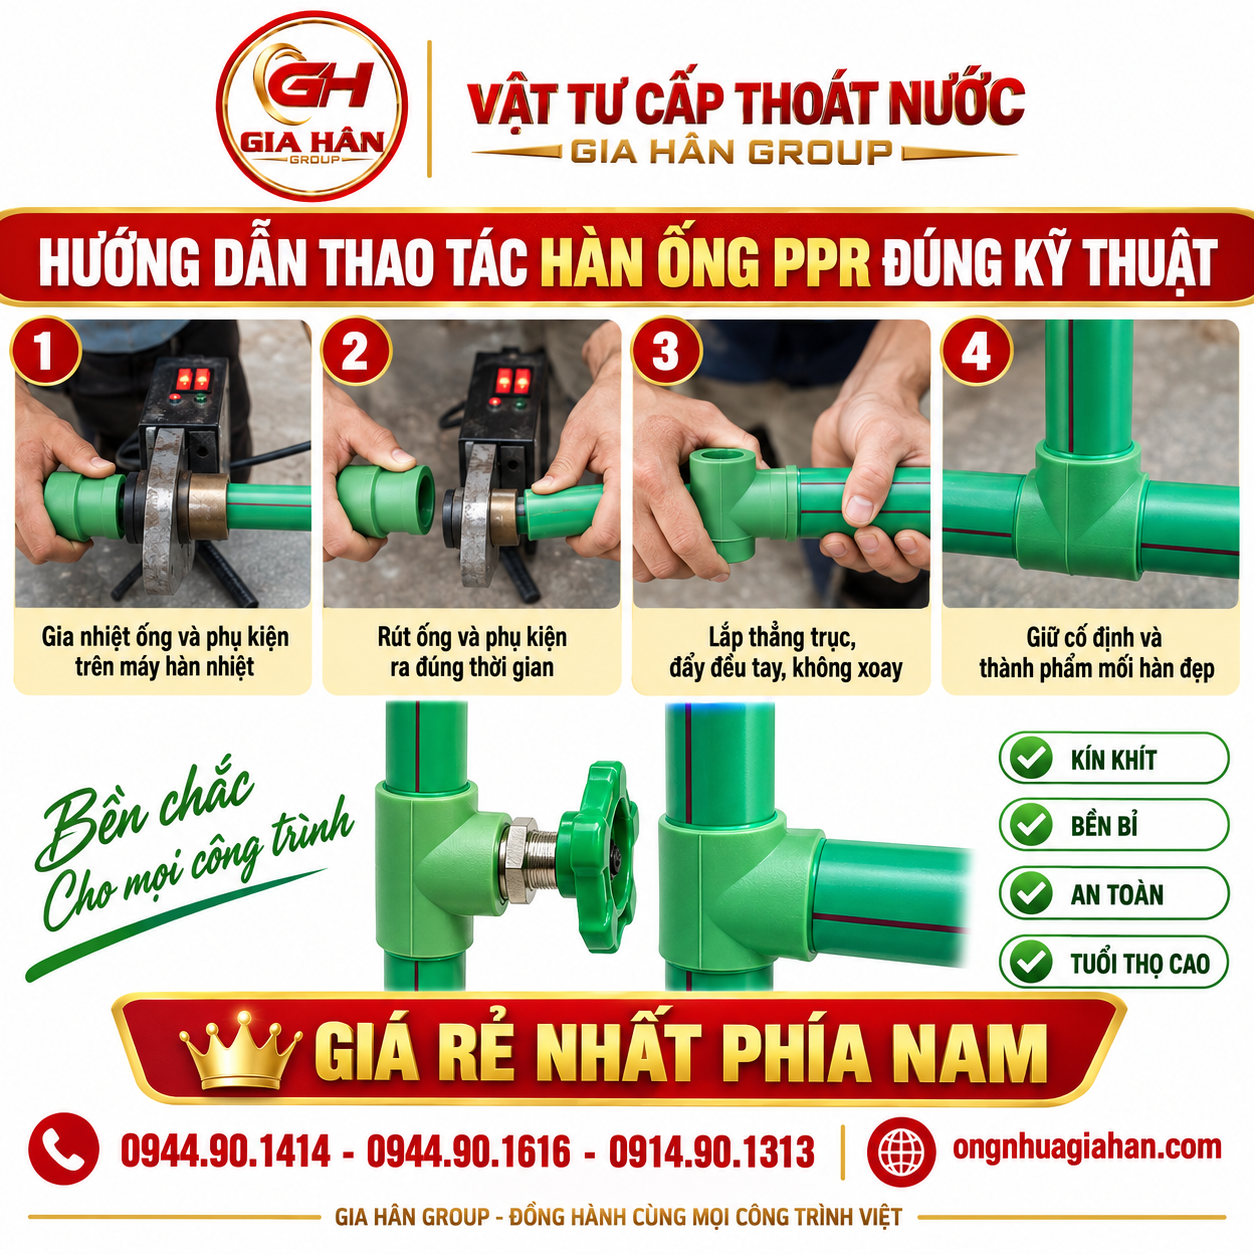
Đẩy ống và phụ kiện thẳng trục vào cối hàn ở ngưỡng nhiệt 260°C, giữ đúng thời gian quy định theo đường kính
4. Quy trình 4 bước thi công & bí quyết chống bít ống từ thợ lành nghề
-
Cắt & Vệ sinh: Cắt ống dứt khoát bằng kéo chuyên dụng để tạo mặt cắt vuông góc $90^\circ$. Dùng giẻ sạch lau sạch bụi bẩn, dầu mỡ và độ ẩm tại đầu ống cũng như lòng trong của phụ kiện.
-
Đo và đánh dấu chiều sâu: Đây là bước quan trọng nhất mà nhiều thợ mới thường bỏ qua. Dùng thước và bút lông vạch sẵn cữ độ sâu theo bảng trên. Tránh việc đút ống quá sâu vào cối hàn khiến nhựa thừa đùn vào trong gây nghẽn lòng ống.
-
Gia nhiệt thẳng trục: Khi đèn báo đỏ của máy chuyển sang xanh (báo hiệu đủ nhiệt 260°C), đẩy đồng thời ống và phụ kiện vào 2 phía của cối hàn. Tuyệt đối không xoay vặn ống hoặc phụ kiện trong quá trình đẩy vào. Bắt đầu đếm giây gia nhiệt khi cả 2 đã chạm tới cữ đánh dấu.
-
Liên kết & Làm nguội tự nhiên: Rút nhanh ống và phụ kiện khỏi cối, đẩy thẳng vào nhau đến sát mép vạch dấu trong khung thời gian ghép nối. Giữ cố định mối nối trong vài giây. Để mối hàn nguội tự nhiên ngoài không khí; tuyệt đối không nhúng nước lạnh để làm nguội cấp tốc, vì việc sốc nhiệt sẽ làm đứt gãy liên kết tinh thể nhựa PP-R, gây giòn và rạn nứt ngầm sau khi đưa vào vận hành.
5. Câu hỏi thường gặp
Câu hỏi 1: Vì sao máy hàn nhiệt PPR phải để đúng nhiệt độ 260°C?
- Trả lời: 260°C là nhiệt độ chuyển pha dẻo lý tưởng của hạt nhựa Polypropylene Random. Nếu nhiệt độ dưới 240°C, bề mặt nhựa chưa đủ nóng chảy, mối nối chỉ dính tạm và dễ bục khi thử áp lực. Nếu nhiệt độ trên 280°C, hạt nhựa sẽ bị cháy than hóa (chuyển màu đen), làm suy giảm độ bền cơ học và gây giòn mối hàn.
Câu hỏi 2: Khi cối hàn bị bong tróc lớp Teflon màu đen/vàng thì có dùng tiếp được không?
- Trả lời: Không nên tiếp tục sử dụng. Khi mất lớp chống dính Teflon, nhựa nóng chảy sẽ dính chặt vào cối nhôm gây xước bề mặt ống, khói khét và không đều nhiệt. Bạn có thể mua lẻ từng cặp cối hàn D20, D25, D32... mới để thay thế vào thân máy hiện có nhằm tiết kiệm chi phí.
Xem thêm