
Hướng Dẫn Hàn Ống HDPE: Hàn Đối Đầu, Hàn Điện Trở & Hàn Lồng
Hàn ống HDPE là quá trình sử dụng nhiệt độ được kiểm soát để làm nóng chảy bề mặt tiếp xúc của ống và phụ kiện làm từ nhựa polyethylene (PE80, PE100), sau đó ép dính dưới áp lực tiêu chuẩn để tạo thành mối nối đồng nhất, có độ bền cơ học tương đương hoặc cao hơn thân ống.
1. Hiện có 3 phương pháp hàn ống HDPE chính:
- Hàn đối đầu (Butt Fusion): Gia nhiệt phẳng hai đầu ống rồi ép trực tiếp vào nhau. Phù hợp cho tuyến ống thẳng, đường kính từ trung bình đến lớn (DN63 – DN2000+).
- Hàn điện trở (Electrofusion): Sử dụng phụ kiện tích hợp dây điện trở để nung chảy điểm tiếp xúc. Phù hợp cho không gian chật hẹp, sửa chữa tuyến ống đang vận hành hoặc lắp phụ kiện chia nhánh.
- Hàn lồng (Socket Fusion): Gia nhiệt đồng thời mặt ngoài ống và mặt trong khớp nối socket rồi lồng vào nhau. Ứng dụng chủ yếu cho đường kính nhỏ (DN20 – DN63).
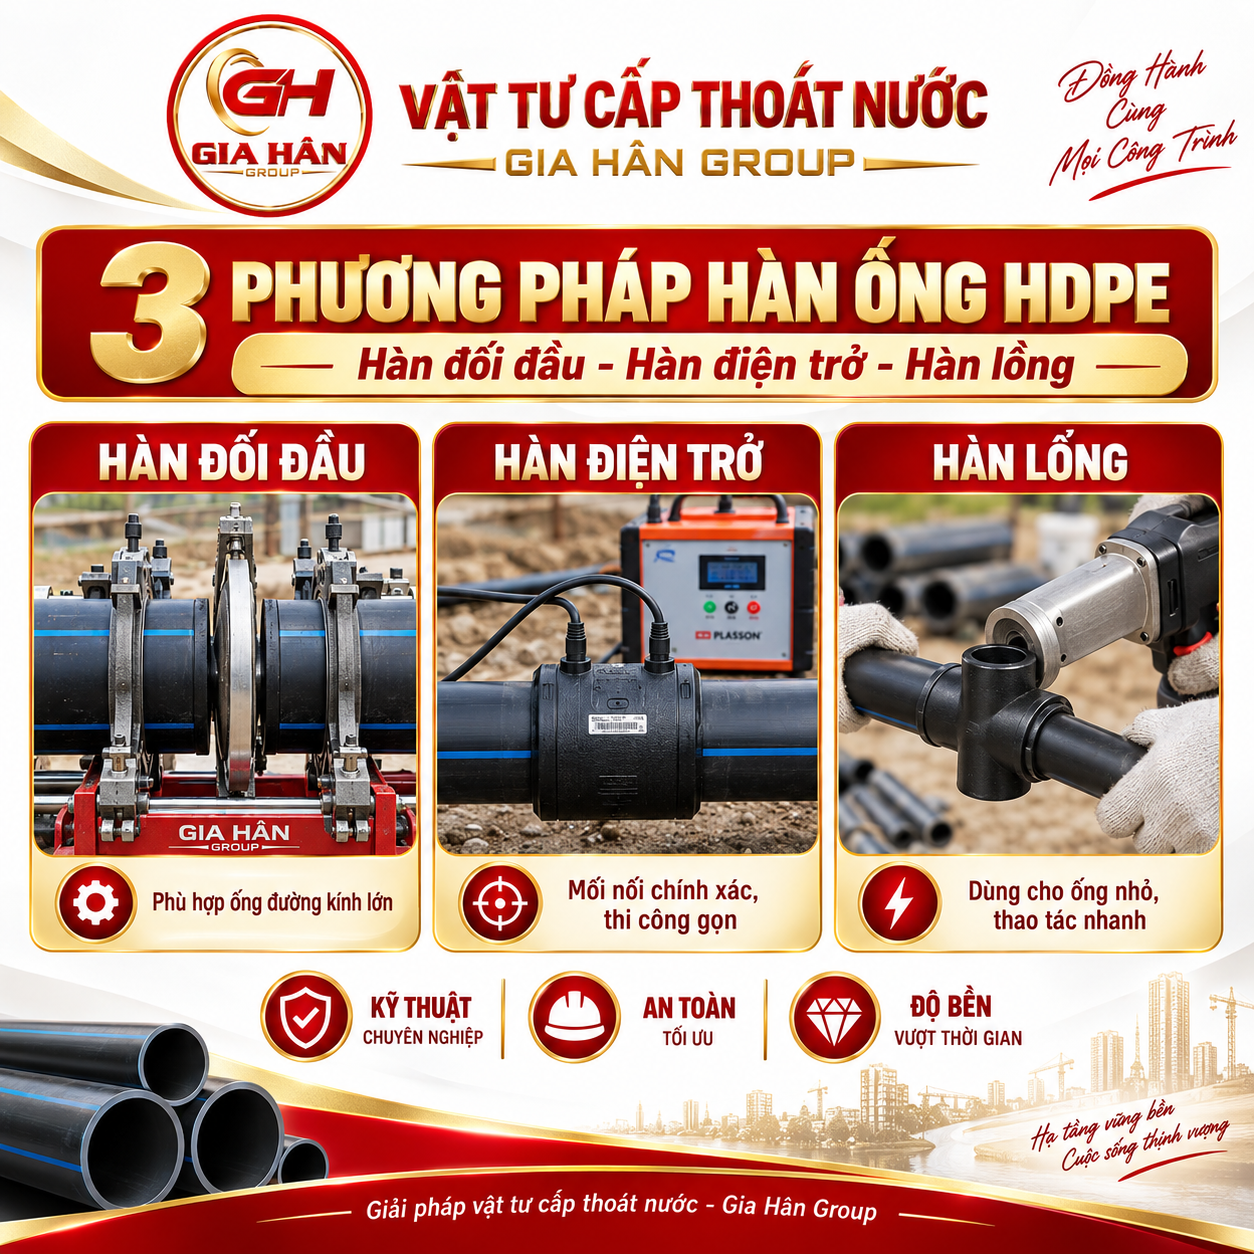
Tổng quan 3 phương pháp hàn nhiệt ống nhựa HDPE phổ biến trong hạ tầng cấp thoát nước
2. Hướng Dẫn Hàn Đối Đầu Ống HDPE (Butt Fusion)
Hàn đối đầu là phương pháp tiêu chuẩn trong thi công mạng lưới cấp nước sinh hoạt, xử lý nước thải và ống dẫn áp lực công nghiệp đường dài.
2.1. Quy trình 7 bước chuẩn kỹ thuật
-
Làm sạch và kẹp ống: Vệ sinh bùn đất, dầu mỡ trên bề mặt ngoài và lòng ống. Đặt hai đầu ống vào khung kẹp máy hàn thủy lực, siết gá vừa phải để ống không trượt nhưng không bị méo tiết diện.
-
Phay phẳng đầu ống: Đưa đĩa phay vào giữa, khởi động máy và ép nhẹ hai đầu ống đến khi phoi nhựa cuộn đều, liên tục. Tắt máy phay, rút ra và loại bỏ phoi vụn mà không chạm tay vào mặt vừa phay.
-
Kiểm tra độ đồng tâm và khe hở: Khép hai đầu ống lại để kiểm tra:
-
Độ lệch tâm không vượt quá 10% chiều dày thành ống.
-
Khe hở quang học giữa hai mặt cắt phải tiếp xúc khít, không hở cục bộ.
-
-
Gia nhiệt: Đặt đĩa gia nhiệt đã đạt nhiệt độ chuẩn (thường dao động 204°C – 232°C theo chuẩn ASTM F2620 hoặc 200°C – 220°C theo ISO 21307). Ép nhẹ để tạo gờ chảy sơ bộ (bead-up), sau đó giảm áp lực về mức duy trì để nhiệt ngấm sâu vào thành ống.
-
Rút đĩa nhiệt (Đổi chiều nhanh): Mở ngàm kẹp, rút đĩa nhiệt dứt khoát trong vòng vài giây (thời gian chuyển đổi càng ngắn càng tốt) nhằm tránh làm nguội bề mặt hoặc oxy hóa nhựa.
-
Ép tiếp xúc và tăng áp: Đưa hai đầu ống áp sát vào nhau mượt mà, tăng dần áp lực thủy lực đến giá trị áp lực hàn quy định, hình thành đường gờ hàn kép đối xứng quanh chu vi.
-
Làm nguội dưới áp lực: Giữ nguyên áp suất thiết kế trong suốt chu kỳ làm mát tự nhiên. Tuyệt đối không dội nước lạnh hoặc tháo kẹp sớm khi nhiệt độ mối nối chưa hạ về nhiệt độ môi trường.
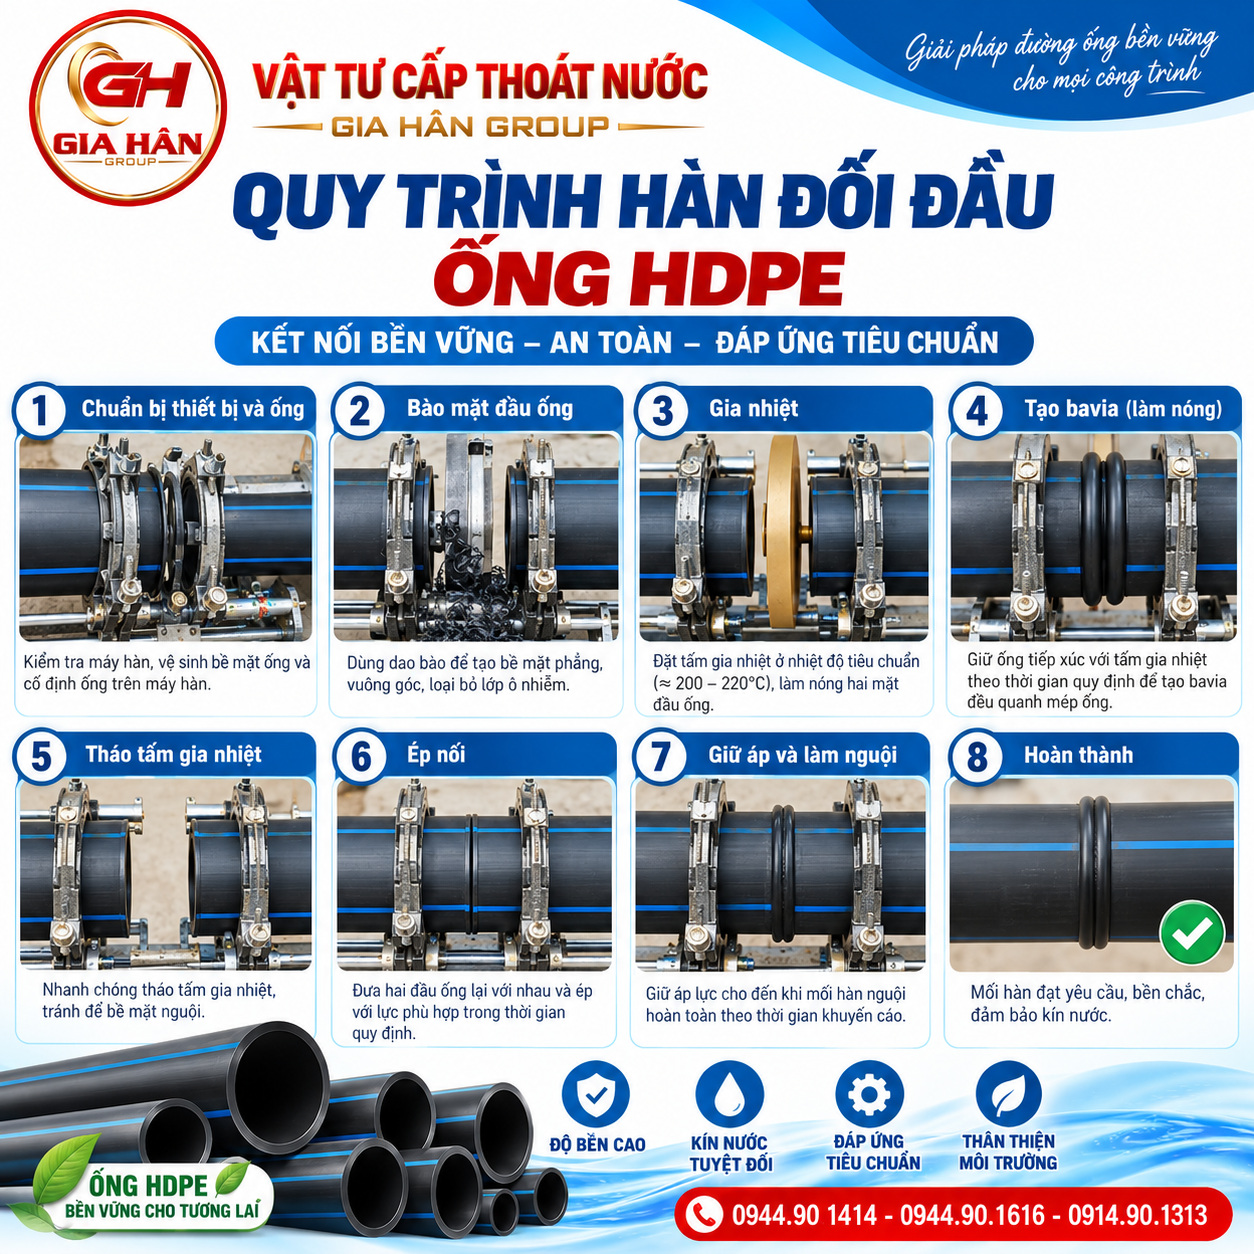
Thao tác hàn đối đầu ống HDPE trên máy hàn cơ khí/thủy lực công trường
Khuyến cáo kỹ thuật: Khi lắp đặt hệ thống cấp nước từ Ống HDPE Tiền Phong hoặc các dòng ống PE100 nguyên sinh, cần căn cứ chính xác thông số SDR (độ dày thành ống) để tra cứu biểu đồ áp suất thủy lực của dòng máy hàn tương ứng, tránh trường hợp quá nhiệt làm biến tính cấu trúc polymer.
3. Hướng Dẫn Hàn Điện Trở Ống HDPE (Electrofusion)
- Phương pháp hàn điện trở là giải pháp tối ưu khi thi công đấu nối các đường ống chôn ngầm, ống nhánh hẹp hoặc điểm sửa chữa cục bộ không thể đưa máy hàn đối đầu vào.
3.1. Các bước thực hiện bắt buộc
-
Cắt ống chuẩn góc: Cắt đầu ống bằng dụng cụ chuyên dụng, đảm bảo vết cắt vuông góc 90 độ so với trục ống.
-
Đánh dấu chiều sâu lồng: Đo chiều dài phụ kiện điện trở, đánh dấu phạm vi cần lắp lên thân ống để kiểm soát độ sâu ngấu.
-
Cạo bỏ lớp oxy hóa bề mặt (Bước quyết định 80% độ bền): Dùng dụng cụ cạo chuyên dụng bóc đi một lớp mỏng từ 0,2 mm – 0,3 mm trên toàn bộ diện tích hàn ngoài thân ống. Lớp màng nhựa tiếp xúc với tia UV và không khí lâu ngày sẽ cản trở quá trình khuếch tán phân tử nếu không được loại bỏ.
-
Làm sạch bề mặt: Dùng khăn không xơ thấm dung dịch cồn Isopropyl (IPA) nồng độ tối thiểu 96% để lau sạch phoi vụn, bụi và dầu mỡ. Đợi bề mặt khô hoàn toàn.
-
Lắp ống và kẹp cố định: Đẩy ống vào khớp nối điện trở đúng vạch chỉ thị. Dùng bộ gá kẹp chống dịch chuyển để triệt tiêu ứng suất uốn cong hoặc lệch trục trong quá trình gia nhiệt.
-
Kết nối máy hàn và quét mã vạch: Cắm dây dẫn từ máy hàn vào 2 chốt cực của phụ kiện. Dùng đầu đọc quang học quét mã vạch (Barcode) in trên phụ kiện để máy tự nhận diện các thông số: điện áp (V), thời gian gia nhiệt (s), và thời gian làm nguội (min).
-
Kích hoạt chu trình hàn và kiểm tra chốt chỉ thị: Bấm nút vận hành. Theo dõi chốt chỉ thị nhiệt (Pop-up indicator) nhô lên trên phụ kiện nhằm báo hiệu buồng hàn đã nóng chảy đạt chuẩn.
-
Chờ nguội tĩnh: Tuyệt đối không rung lắc, tháo kẹp định vị hay thử áp khi chưa kết thúc thời gian làm nguội ghi trên phụ kiện.
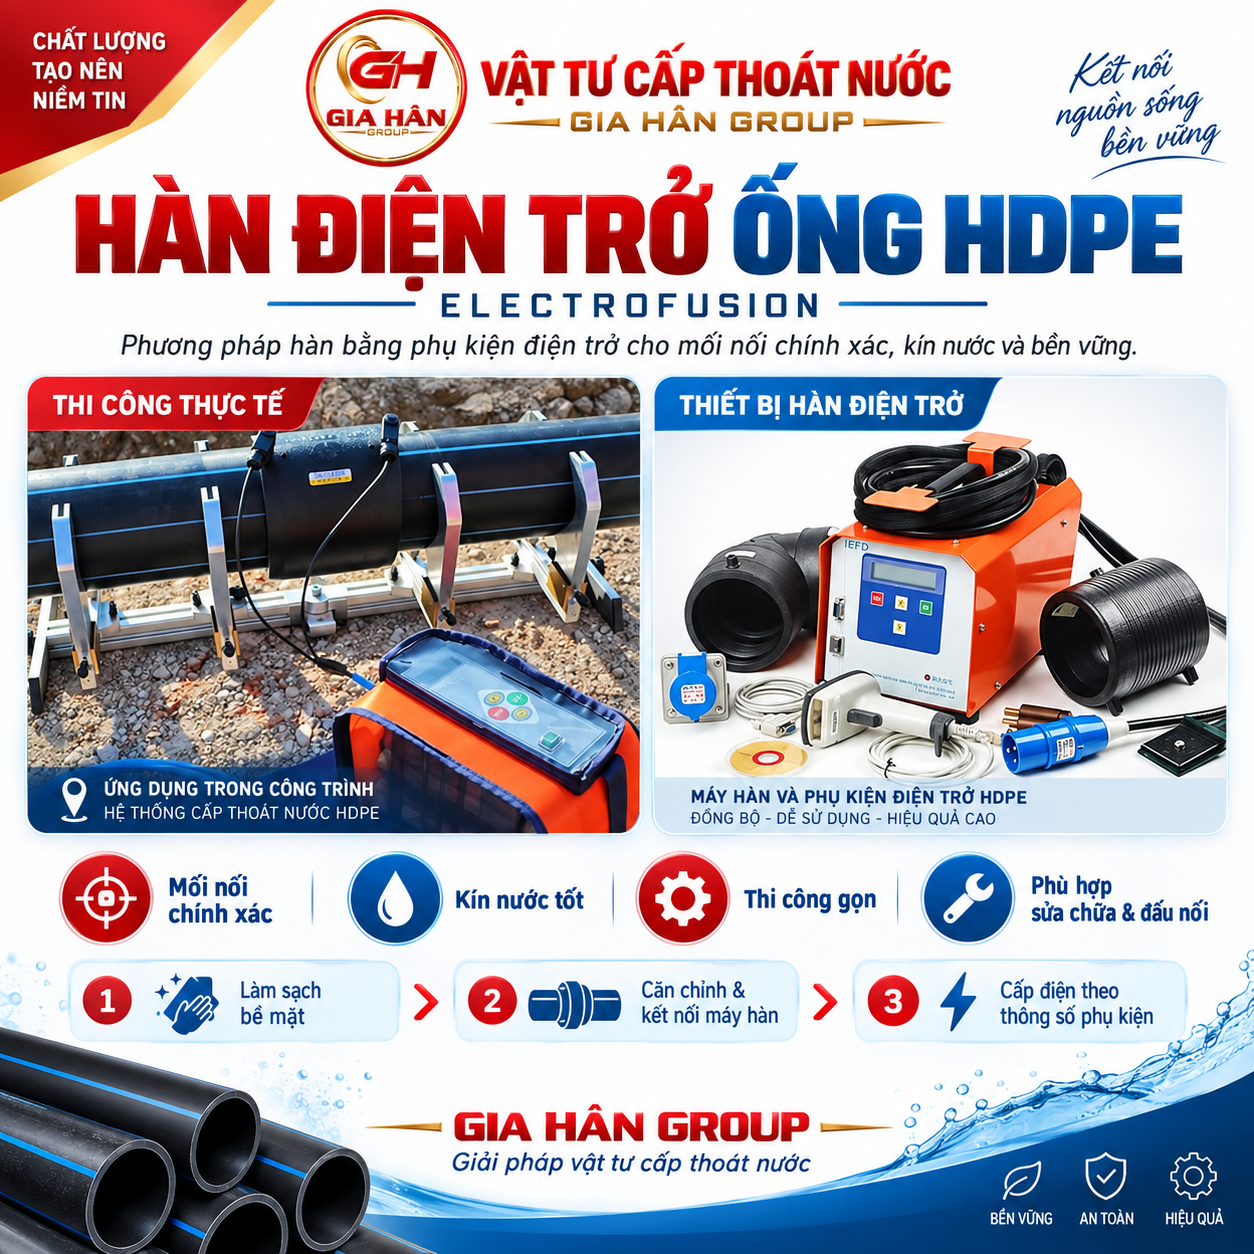
Kết nối máy hàn điện trở chuyên dụng với khớp nối măng sông
4. Hướng Dẫn Hàn Lồng Ống HDPE (Socket Fusion)
- Hàn lồng thường được triển khai cho các đường ống dẫn nội bộ tòa nhà, trạm xử lý hoặc hệ thống tưới tiêu nhỏ sử dụng ống đường kính từ DN20 đến DN63.
4.1. Trình tự thi công
-
Cắt phẳng đầu ống, vát nhẹ mép ngoài góc 15 độ để tránh làm xước lòng phụ kiện socket.
-
Vệ sinh sạch sẽ dầu mỡ trên đầu ống và lòng trong của phụ kiện. Đánh dấu cữ chặn chiều sâu lồng.
-
Lắp cối hàn kim loại có kích thước tương ứng vào máy hàn cầm tay, đợi nhiệt độ bàn ủi đạt mức ổn định khoảng 260°C ± 10°C.
-
Đẩy đồng thời đầu ống vào đầu cối âm và đẩy phụ kiện vào đầu cối dương.
-
Giữ nguyên trạng thái để hấp thụ nhiệt theo đúng số giây định mức quy định cho từng cỡ ống.
-
Rút đồng thời ống và phụ kiện ra khỏi cối hàn, lập tức lồng thẳng ống vào phụ kiện cho đến vạch cữ chặn.
-
Lưu ý nguyên tắc sống còn: Tuyệt đối không xoay ống trong lúc lồng vào phụ kiện. Giữ cố định mối ghép trong 10–20 giây đầu và để nguội hoàn toàn tự nhiên.
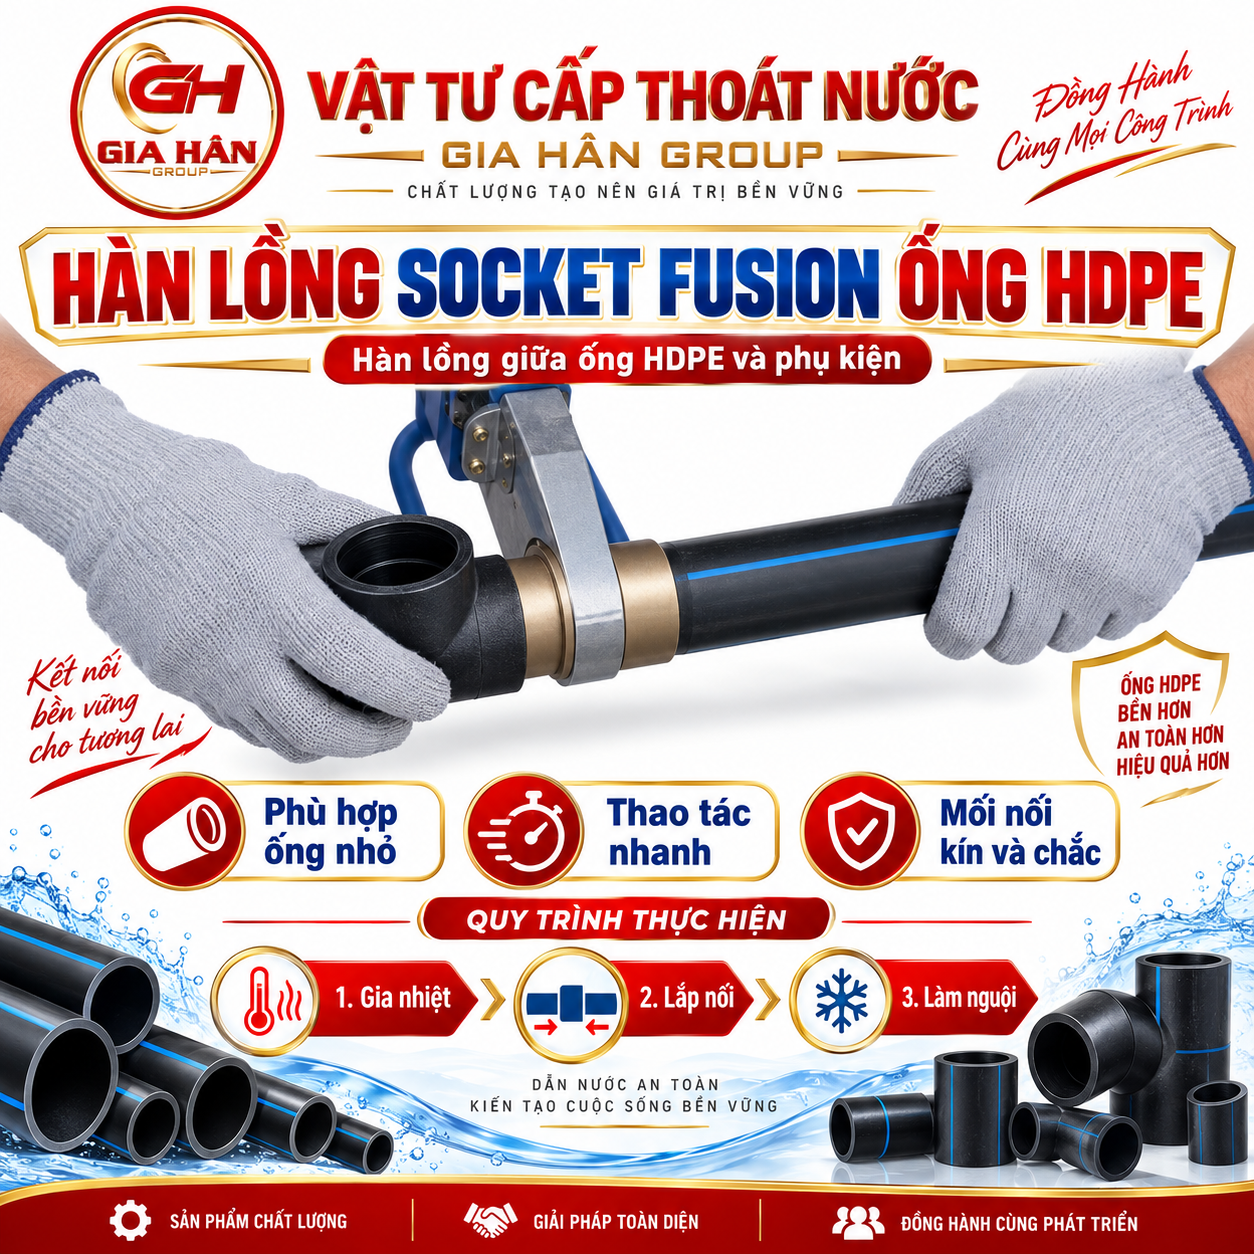
Kỹ thuật hàn lồng cầm tay cho ống và phụ kiện HDPE kích thước nhỏ
5. Bảng So Sánh & Tiêu Chí Lựa Chọn Phương Pháp Hàn
- Việc lựa chọn phương pháp kết nối cần dựa trên phân tích kỹ thuật tổng thể thay vì chỉ xét đến chi phí nhân công:
| Điều kiện dự án / Yêu cầu kỹ thuật | Phương pháp ưu tiên | Lý do kỹ thuật |
| Tuyến ống ngoài trời, hạ tầng dài, dải kính ≥ DN90 | Hàn đối đầu | Tiết diện dòng chảy thông suốt 100%, chi phí vật tư phụ kiện thấp, mối hàn bền vững theo tuổi thọ ống. |
| Vị trí góc cua hẹp, đáy hố ga, hào kỹ thuật ngầm | Hàn điện trở | Thiết bị nhỏ gọn, tự động hóa quy trình qua barcode, không cần không gian ép dọc trục. |
| Thay thế măng sông, sửa chữa rò rỉ tuyến cũ | Hàn điện trở | Dễ lắp măng sông trượt hoặc đai khởi thủy nhánh mà không cần cắt dỡ toàn tuyến. |
| Hệ thống phân phối nước dân dụng (DN20 – DN63) | Hàn lồng | Thiết bị hàn cầm tay chi phí thấp, thi công nhanh, phù hợp kết nối nhiều nhánh rẽ nhỏ. |
6. Bảng Dự Toán Chi Phí Hàn Ống HDPE
- Chi phí thi công thực tế tại công trường được xây dựng dựa trên định mức nhân công, hao mòn máy móc và đơn giá phụ kiện:
| Hạng mục công việc | Căn cứ xác định chi phí | Yếu tố tác động thực tế |
| Gia công hàn đối đầu | Đơn giá / mối hàn theo dải đường kính (DN63 – DN1000+) | Độ dày SDR, số lượng mối hàn tập trung hay rải rác, địa hình đặt máy hàn |
| Gia công hàn điện trở | Giá phụ kiện điện trở + công hàn / đầu mối | Giá thành phụ kiện điện trở nhập khẩu/trong nước, đường kính ống càng lớn giá phụ kiện càng cao |
| Gia công hàn lồng | Đơn giá / cụm chi tiết mối nối | Số lượng cút, tê, van trên hệ thống phân phối |
| Gói dịch vụ hàn trọn gói | Khối lượng thiết kế + nhân công + vận chuyển máy | Vị trí dự án (nội thành/vùng sâu), nguồn điện 3 pha/máy phát điện công trường |
Vật Tư Cấp Thoát Nước Gia Hân Group cung cấp dịch vụ cho thuê máy hàn và tổ chức đội thợ thi công chuyên nghiệp, lập dự toán chi tiết bám sát thực tế từng cấp áp lực PN và tỉ lệ SDR.
7. Tiêu Chuẩn Nghiệm Thu & Cách Kiểm Tra Mối Hàn Đạt Yêu Cầu
7.1. Đánh giá trực quan
Đối với mối hàn đối đầu:
-
Hai vành gờ nhựa ép (bead) phải tròn đều, lượn sóng đối xứng quanh toàn bộ chu vi ống.
-
Rãnh giữa hai vành gờ không được sâu dưới bề mặt ngoài của ống.
-
Bề mặt gờ nhẵn mịn, không có hiện tượng rỗ xốp, bọt khí, cháy xém hoặc lẫn hạt cát bụi bẩn.
-
Độ lệch tâm thành ống giữa 2 đoạn không vượt quá 10% chiều dày danh định.
Đối với mối hàn điện trở:
-
Hai chốt báo nhiệt nhô lên đều ở cả hai phía.
-
Không có hiện tượng nhựa trào ra ngoài mép phụ kiện hoặc chảy lọt vào trong lòng ống.
-
Ống được lồng ngập hết vạch đánh dấu chiều sâu.
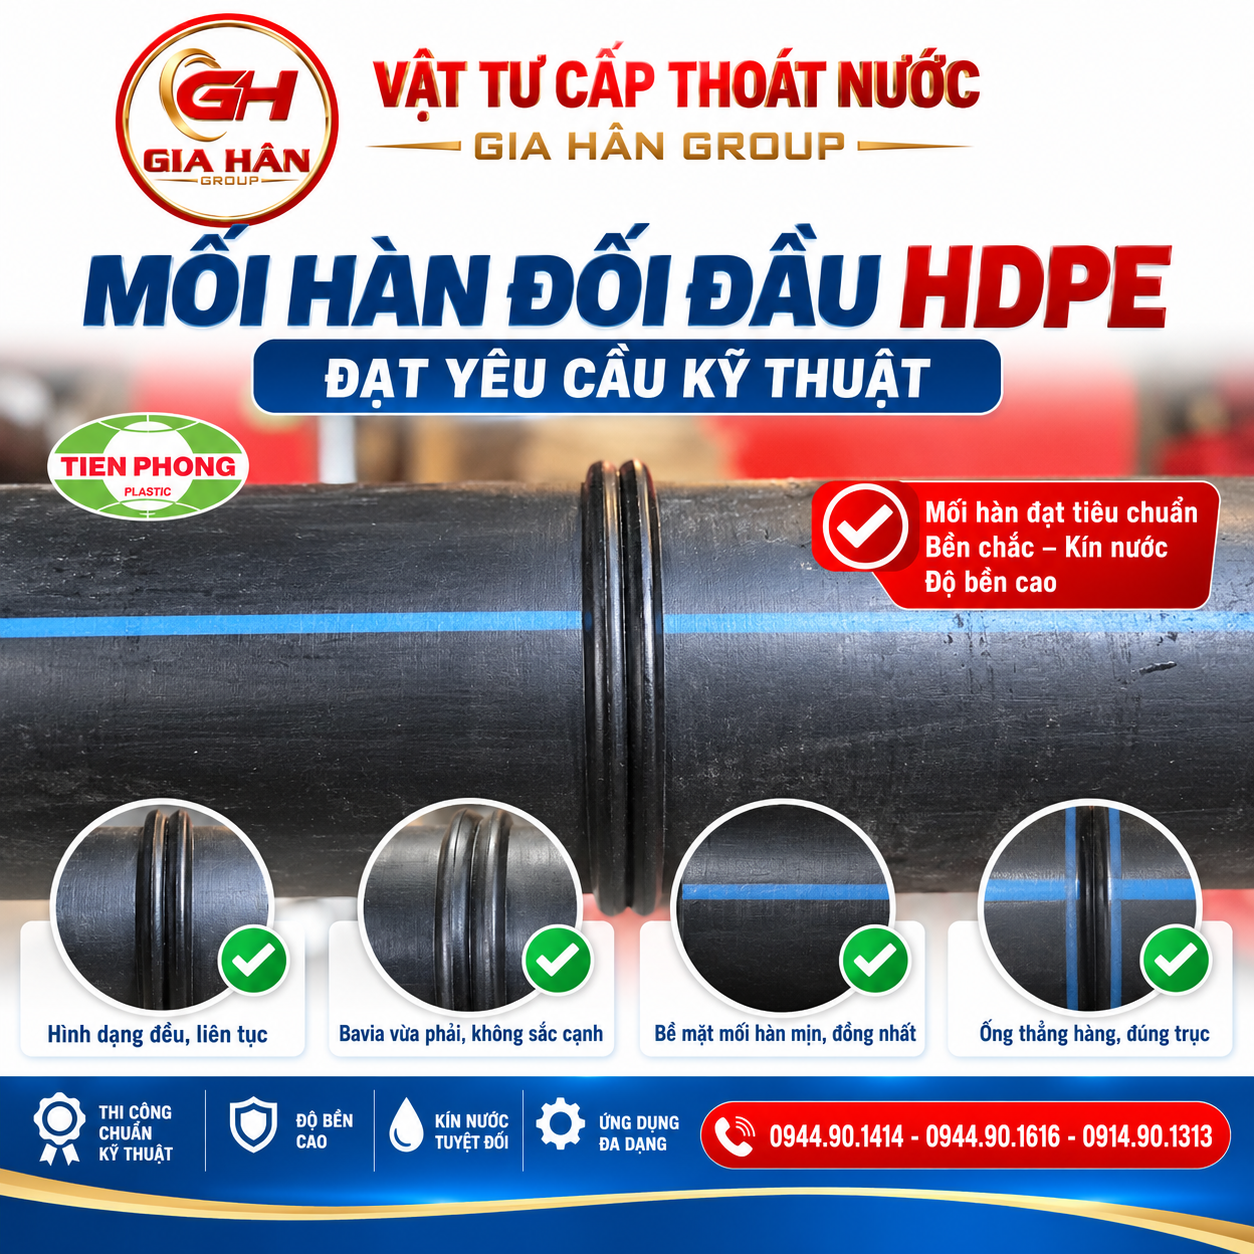
Hình thái gờ hàn kép đạt chuẩn kỹ thuật: cân đối, không nứt rạn và đồng nhất về vật liệu
7.2. Các lỗi kỹ thuật điển hình & Hậu quả
| Lỗi thao tác | Nguyên nhân chính | Rủi ro sự cố khi vận hành |
| Không cạo vỏ khi hàn điện trở | Bỏ qua công đoạn loại bỏ màng oxy hóa bề mặt | Mối hàn không liên kết phân tử, bục vỡ ngay khi thử áp lực đường ống. |
| Lệch tâm ống khi hàn đối đầu | Gá đặt không chuẩn, con lăn đỡ ống không cân bằng | Ứng suất cục bộ tại mối hàn, giảm khả năng chịu áp lực PN của tuyến ống. |
| Nhiệt độ đĩa nhiệt quá cao/thấp | Cảm biến máy hàn hỏng hoặc thợ tự ý chỉnh nhiệt | Nhựa bị thoái hóa nhiệt hoặc chưa đủ độ nhớt dính, gây giòn mối nối. |
| Rút đĩa nhiệt quá chậm | Thao tác thủ công chậm, gió lùa làm nguội mặt cắt | Bề mặt nóng chảy bị oxy hóa trước khi tiếp xúc, mối hàn dễ tách lớp. |
| Xoay ống khi hàn lồng | Thợ xoay chỉnh hướng phụ kiện trong lúc lồng | Phá vỡ cấu trúc nhựa đang đông kết, tạo rãnh rò rỉ ngầm bên trong. |
8. Câu Hỏi Thường Gặp Về Kỹ Thuật Hàn Ống HDPE (FAQ)
Hàn ống HDPE đối đầu ở nhiệt độ bao nhiêu là chuẩn?
- Theo tiêu chuẩn ASTM F2620, dải nhiệt độ bề mặt bàn gia nhiệt chuẩn dao động từ 204°C đến 232°C (400°F – 450°F). Theo tiêu chuẩn ISO 21307 và DVS 2207-1, nhiệt độ thường được cài đặt ở mức 200°C – 220°C. Cần kiểm tra nhiệt độ thực tế bằng nhiệt kế tiếp xúc thay vì chỉ nhìn vào đồng hồ điện tử của máy.
Có thể hàn đối đầu hai ống HDPE khác SDR (khác chiều dày) được không?
Không nên hàn trực tiếp. Khi hai ống có cùng đường kính ngoài (OD) nhưng khác chỉ số SDR (ví dụ ống SDR11 nối với SDR17), độ dày thành ống sẽ chênh lệch đáng kể, dẫn đến gờ hàn không đối xứng và phân bố ứng suất không đồng đều. Trường hợp bắt buộc phải kết nối, giải pháp kỹ thuật là:
-
Sử dụng khớp nối măng sông hàn điện trở (Electrofusion coupler).
-
Hoặc vát chuyển tiếp thành ống dày hơn theo độ dốc 1:4 đến 1:5 trước khi hàn đối đầu theo khuyến cáo của nhà sản xuất.
Ống HDPE PE80 và PE100 có hàn chung với nhau được không?
- Ống PE80 và PE100 có thể hàn nối với nhau nếu chỉ số dòng chảy nóng chảy (MFI/MFR) của hai loại nằm trong khoảng tương thích (thường theo tiêu chuẩn DVS từ 0,2 – 1,4 g/10 phút ở 190°C/5kg). Phương pháp hàn điện trở là lựa chọn an toàn và ổn định nhất cho mối nối chuyển đổi vật liệu này.
Xem thêm