
- Bảng thông số kỹ thuật Co HDPE Tiền Phong Hàn Đối Đầu
- Báo giá co HDPE Tiền Phong hàn đối đầu tham khảo
- Quy cách và phân loại cút 90° HDPE
- Đặc điểm và cấu tạo vượt trội
- Phạm vi ứng dụng thực tế
- Hướng dẫn chọn co HDPE đúng tiêu chuẩn kỹ thuật
- Quy trình hàn nhiệt đối đầu chuẩn kỹ thuật
- So sánh co hàn đối đầu với các kiểu kết nối co HDPE khác
- Tiêu chuẩn sản xuất và hồ sơ chứng từ (CO/CQ)
- Nhận báo giá phụ kiện hdpe Tiền Phong tại Gia Hân
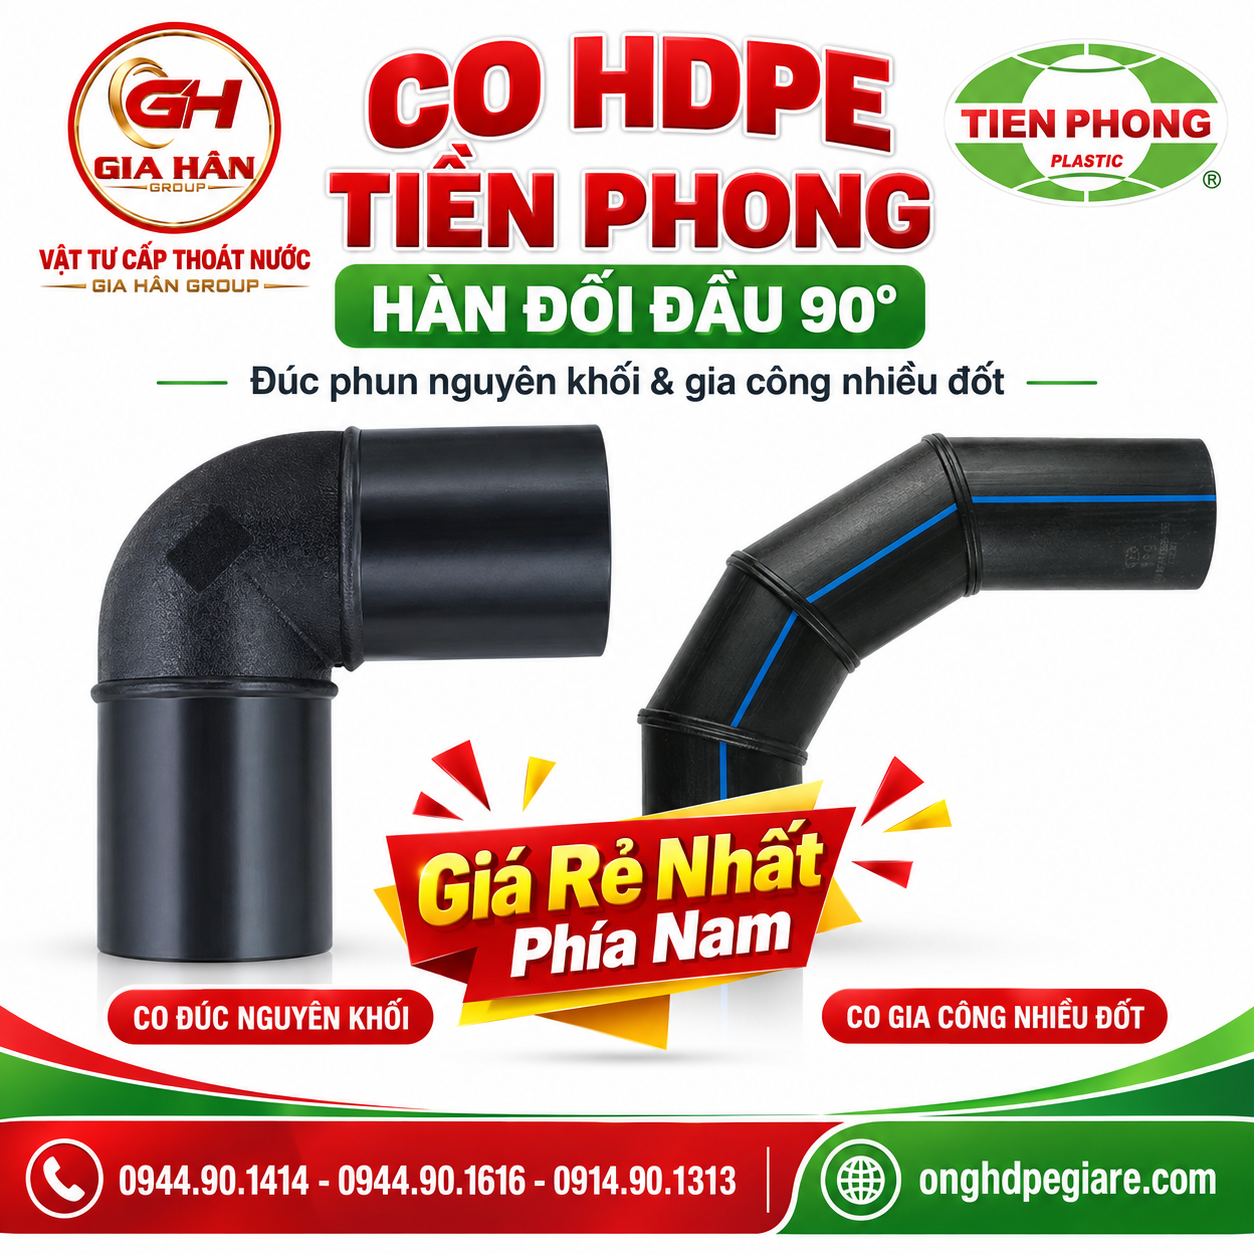
Co 90 độ HDPE Tiền Phong hàn đối đầu (PE100) gồm dạng đúc phun nguyên khối và gia công nhiều đốt
Bảng thông số kỹ thuật Co HDPE Tiền Phong Hàn Đối Đầu
| Tiêu chí | Thông số kỹ thuật chi tiết |
| Thương hiệu | Nhựa Thiếu Niên Tiền Phong |
| Vật liệu chế tạo | Nhựa nguyên sinh PE100 (hoặc PE80 theo yêu cầu) |
| Tiêu chuẩn chất lượng | ISO 4427-3:2019 / TCVN 7305-3:2008 |
| Dải đường kính (DN/OD) | D63mm đến D630\mm (ngoại cỡ gia công đến D1200mm) |
| Cấp áp lực danh định ($PN$) | PN6, PN8, PN10, PN12.5, PN16, PN20 (SDR26 đến SDR9) |
| Kiểu kết nối | Hàn nhiệt đối đầu (Butt Fusion) |
| Môi chất truyền dẫn | Nước sạch, nước thải, nước thô, dung dịch hóa chất loãng (40°C) |
- Tra cứu chi tiết kích thước lòng trong và độ dày thành ống tại mục Catalogue Ống Nhựa & Phụ Kiện của Gia Hân Group.
Báo giá co HDPE Tiền Phong hàn đối đầu tham khảo
- Giá thành của nối góc 90° HDPE hàn đối đầu phụ thuộc vào phương thức đúc phun hay gia công hàn đốt, đường kính danh định (DN) và cấp áp lực (PN). Bảng giá dưới đây tổng hợp các quy cách thông dụng (vật liệu PE100):
| Quy cách (DN) | Cấp áp lực (PN) | Dòng sản phẩm | Đơn giá tham khảo (VNĐ/cái, chưa VAT) | Đơn giá gồm VAT 8% (VNĐ/cái) |
| D63 | PN10 / PN16 | Co đúc ép phun | 125.000 – 148.000 | 135.000 – 159.840 |
| D90 | PN10 / PN16 | Co đúc ép phun | 240.000 – 295.000 | 259.200 – 318.600 |
| D110 | PN10 / PN16 | Co đúc ép phun | 420.000 – 530.000 | 453.600 – 572.400 |
| D160 | PN10 / PN16 | Co đúc ép phun | 1.180.000 – 1.450.000 | 1.274.400 – 1.566.000 |
| D200 | PN10 / PN16 | Co đúc ép phun | 2.350.000 – 2.890.000 | 2.538.000 – 3.121.200 |
| D250 | PN10 | Co đúc / Gia công | 4.150.000 – 4.900.000 | 4.482.000 – 5.292.000 |
| D315 | PN10 | Gia công hàn đốt | 5.800.000 – 6.650.000 | 6.264.000 – 7.182.000 |
| D400 | PN10 | Gia công hàn đốt | Liên hệ chiết khấu | Theo hồ sơ dự án |
(Lưu ý: Bảng giá mang tính chất tham khảo tại thời điểm phát hành bảng giá nhà máy. Để đối chiếu chi phí toàn tuyến ống, bạn có thể xem thêm Bảng Giá Ống HDPE để tính toán tỉ lệ chiết khấu công trình).
Quy cách và phân loại cút 90° HDPE
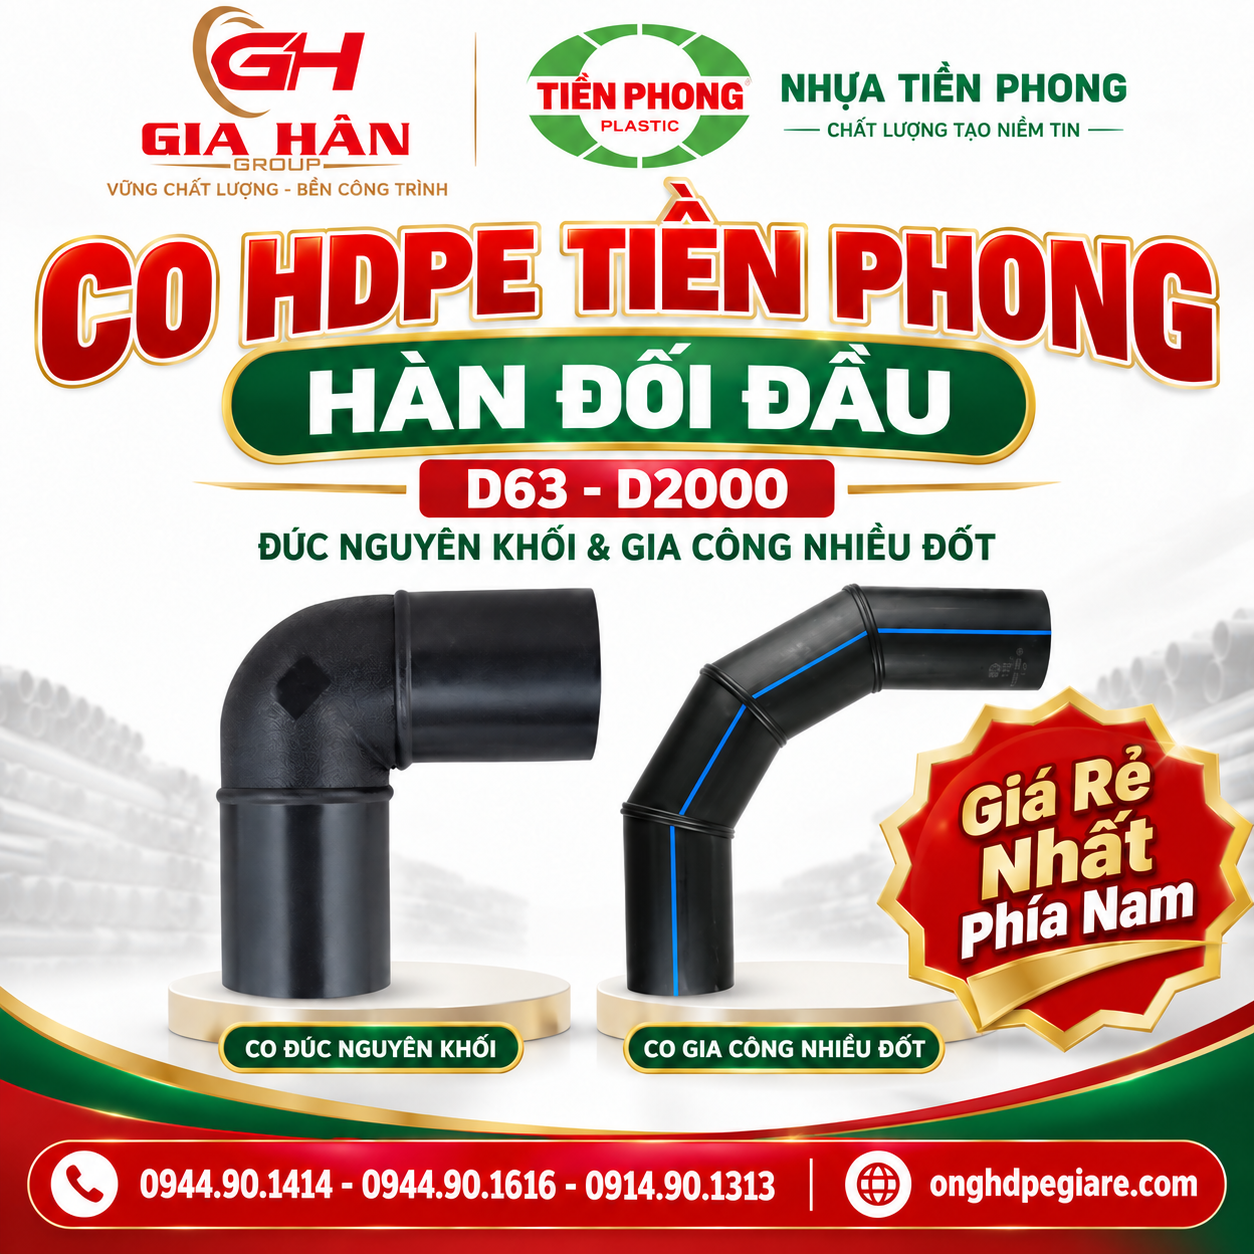
Nhựa Tiền Phong cung cấp dòng co 90 độ hàn đối đầu qua 2 nhóm kết cấu riêng biệt:
-
Co đúc nguyên khối (Moulded Elbow):
-
Được ép phun định hình trực tiếp từ khuôn đúc áp lực cao.
-
Ưu điểm: Bề mặt trong và ngoài nhẵn bóng, không có gờ nối trung gian, tổn thất áp lực cục bộ nhỏ, đảm bảo hệ số an toàn cao nhất trong mạng lưới áp lực cao.
-
Dải đường kính thông dụng: D63 đến D250.
-
-
Co hàn gia công nhiều đốt (Fabricated / Segmented Mitered Bend):
-
Được chế tạo bằng cách cắt vát các đoạn Ống HDPE Tiền Phong chính hãng theo các góc tính toán kỹ thuật (22.5° hoặc 30°), sau đó dùng máy hàn đối đầu cố định để ghép thành góc 90° (thường gồm 3 hoặc 4 phân đoạn đốt).
-
Ưu điểm: Gia công linh hoạt cho các cỡ ống lớn từ D280 đến D630, D800, D1000mm nơi khuôn đúc không khả thi.
-
Đặc điểm và cấu tạo vượt trội
-
Tính liên kết đồng nhất: Vật liệu hạt nhựa PE100 nguyên sinh khi kết hợp với phương pháp hàn nhiệt giúp vùng tiếp giáp mép ống và mép phụ kiện nóng chảy hòa lẫn vào nhau. Sau khi làm nguội, vị trí mối nối có cơ lý tính tương đương, thậm chí cao hơn thân ống.
-
Kháng ăn mòn và hóa chất: Không bị oxy hóa, không rỉ sét, chịu được môi trường đất nhiễm mặn, phèn chua hoặc nước ngầm xâm thực.
-
Hệ số ma sát lòng ống thấp (C = 150): Hạn chế tối đa hiện tượng đóng cặn rong rêu, duy trì lưu lượng dòng chảy ổn định theo thời gian.
Phạm vi ứng dụng thực tế
-
Tuyến ống cấp nước sạch thành phố, mạng lưới cấp nước khu công nghiệp, trạm xử lý nước ngầm.
-
Tuyến ống truyền tải nước thải sinh hoạt và xả thải công nghiệp chịu áp lực.
-
Mạng lưới tưới tiêu nông nghiệp quy mô lớn, trạm bơm thủy lợi dã chiến.
-
Đường ống dẫn xả bùn, khai thác cát khoáng sản ven biển nhờ tính chịu mài mòn cao của vật liệu PE.
Hướng dẫn chọn co HDPE đúng tiêu chuẩn kỹ thuật
Để tránh tình trạng nứt vỡ hoặc chênh lệch độ dày khi thi công, kỹ sư công trình cần chú ý:
-
Nguyên tắc đồng cấp SDR/PN: Cấp áp lực (PN) của co hàn phải bằng hoặc cao hơn cấp áp lực của ống đang lắp đặt. Ví dụ: Tuyến ống chính dùng D110 PN10 (SDR17) thì co hàn bắt buộc phải là loại D110 PN10 hoặc D110 PN16.
-
Kiểm tra độ dày thành mép hàn (e): Trước khi hàn đối đầu, độ dày thành phụ kiện và ống phải trùng khớp. Nếu dùng lệch cấp độ dày, gờ chênh mép hàn sẽ tạo ra điểm tập trung ứng suất gây giảm tuổi thọ mối hàn.
-
Đồng bộ chủng loại cùng các phụ kiện khác trong danh mục Phụ Kiện HDPE Tiền Phong để bảo đảm tính pháp lý nghiệm thu.
Quy trình hàn nhiệt đối đầu chuẩn kỹ thuật
Phương pháp hàn đối đầu đòi hỏi kỹ thuật viên tuân thủ nghiêm ngặt chu trình 5 bước:
-
Căn chỉnh và kẹp cố định: Đặt thân ống và co 90 độ vào ngàm kẹp của máy hàn thủy lực, căn đồng tâm trục để độ lệch mép không vượt quá $10\%$ độ dày thành ống.
-
Bào phẳng bề mặt mép hàn: Dùng đĩa vát (máy bào mặt đầu) gọt sạch bề mặt hai đầu kết nối cho đến khi phôi bào ra đều và mép khít hoàn toàn.
-
Gia nhiệt: Đưa đĩa nhiệt (duy trì nhiệt độ ổn định ở mức 210°C +- 10°C) vào giữa hai đầu. Ép hai mặt vào đĩa nhiệt với áp suất tiếp xúc cho đến khi hình thành gờ nhựa nóng chảy (chiều cao gờ từ 1 - 3mm tùy đường kính).
-
Chuyển đổi và gia áp: Nhanh chóng rút đĩa nhiệt ra và ép hai đầu mép nóng chảy vào nhau trong thời gian ngắn nhất (thời gian chuyển đổi chỉ vài giây để tránh nguội bề mặt).
-
Làm nguội dưới áp lực: Duy trì áp lực nén liên tục và để mối hàn nguội tự nhiên theo biểu đồ thời gian của từng cấp đường kính. Tuyệt đối không dùng nước lạnh hoặc quạt gió để cưỡng bức làm nguội, vì sẽ gây giòn cục bộ và nứt ngầm kết cấu hạt nhựa.
So sánh co hàn đối đầu với các kiểu kết nối co HDPE khác
| Tiêu chí | Co hàn đối đầu (Butt Fusion) | Co hàn điện trở (Electrofusion) | Co răng siết (Compression Fitting) |
| Dải kích cỡ phù hợp | Cỡ vừa và lớn (D63 - D1200) | Cỡ nhỏ và vừa (D20 - D315) | Cỡ nhỏ (D20 - D90) |
| Chi phí phụ kiện | Tiết kiệm hơn phụ kiện điện trở | Chi phí phụ kiện cao | Chi phí phụ kiện vừa phải |
| Chi phí máy móc | Cần máy hàn thủy lực/cơ chuyên dụng | Cần máy hàn điện trở | Chỉ cần dụng cụ siết tay/vặn đai |
| Độ bền mối nối | Kín tuyệt đối, tương đương ống đúc | Kín tuyệt đối, thi công vị trí hẹp tốt | Dễ rò rỉ nếu tuyến ống rung lắc |
| Ứng dụng chủ lực | Hạ tầng ngầm, cấp nước chính | Sửa chữa điểm gãy, tuyến hẹp | Cấp nước hộ dân, tưới cục bộ |
- Tham khảo thêm các nhóm vật tư khác trong hệ thống tại Bảng Giá Ống Nhựa Mới Nhất để có cái nhìn tổng quan về giải pháp chi phí cho toàn công trình.
Tiêu chuẩn sản xuất và hồ sơ chứng từ (CO/CQ)
Sản phẩm co 90 độ HDPE do Nhựa Tiền Phong sản xuất được kiểm định chất lượng chặt chẽ:
-
Đạt chứng nhận phù hợp quy chuẩn kỹ thuật quốc gia QCVN 16:2019/BXD.
-
Đáp ứng hệ thống quản lý chất lượng ISO 9001:2015 và kiểm định an toàn vệ sinh cho đường ống dẫn nước sinh hoạt.
-
Khi xuất kho tại Gia Hân Group, sản phẩm đi kèm đầy đủ Chứng nhận nguồn gốc xuất xứ (CO) và Chứng chỉ chất lượng xuất xưởng (CQ) phục vụ công tác thanh quyết toán công trình.
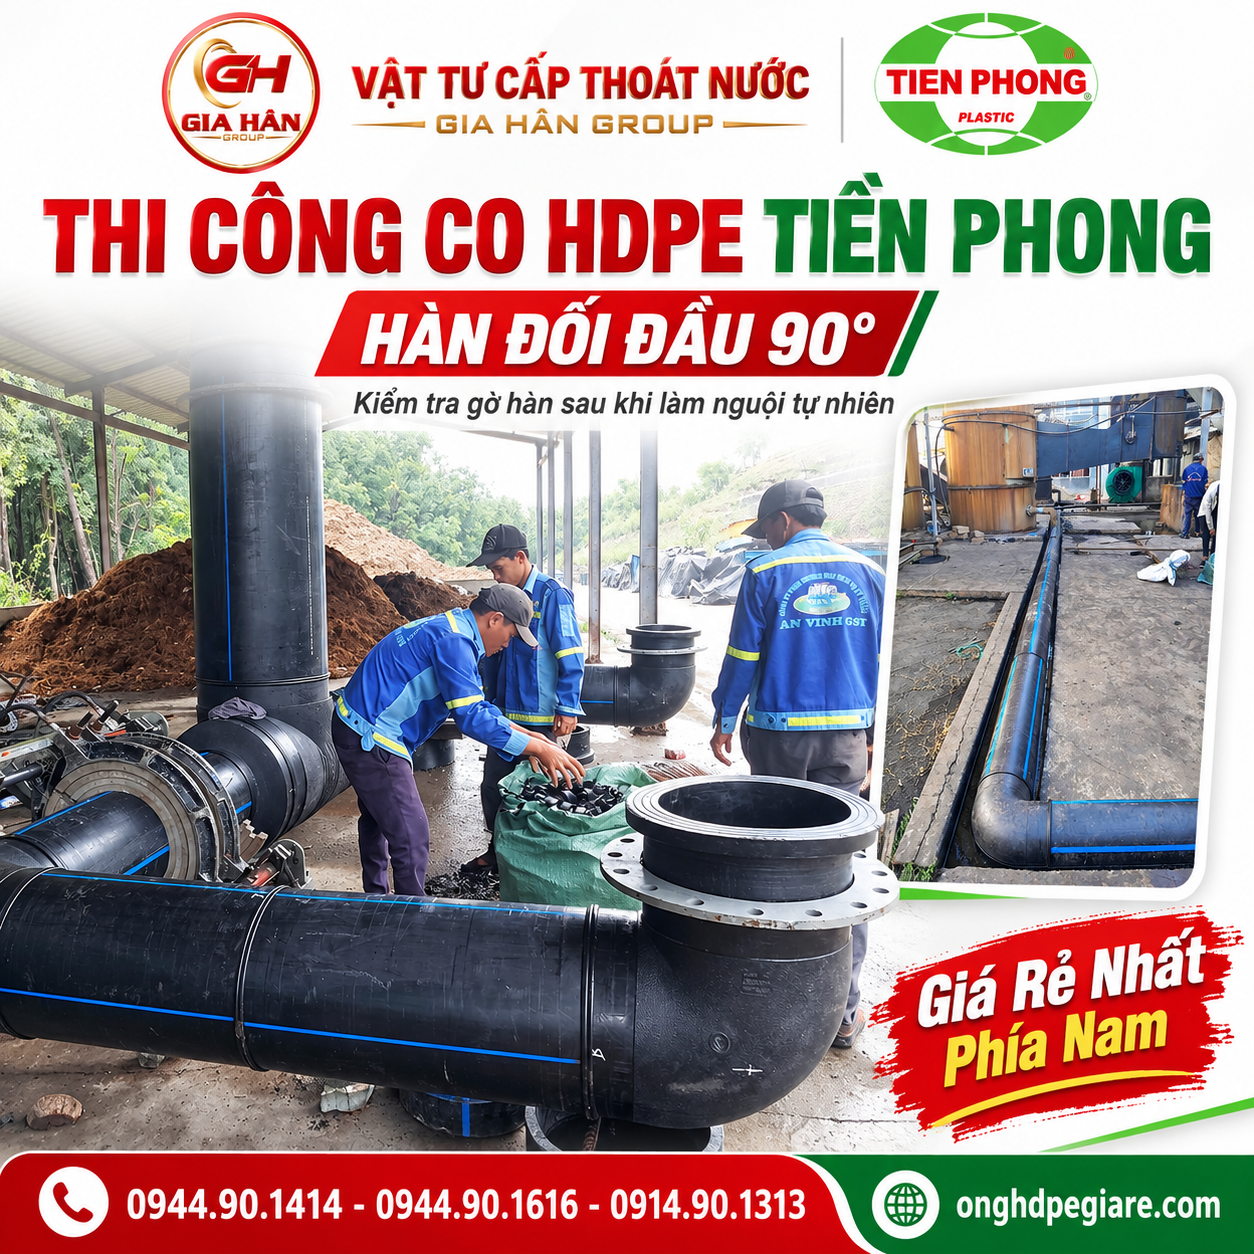
Kiểm tra đường kính gờ hàn co HDPE Tiền Phong sau khi hoàn thiện quá trình làm nguội tự nhiên
Câu hỏi thường gặp (FAQs)
Co HDPE Tiền Phong hàn đối đầu có chịu được nước nóng không?
Không. Vật liệu HDPE được thiết kế tối ưu cho truyền dẫn chất lỏng có nhiệt độ làm việc từ 0°C đến 40°C. Nếu cần dẫn nước nóng nhiệt độ cao, quý khách nên tham khảo dòng ống chịu nhiệt PP-R tại mục Thương Hiệu Ống Nhựa, Phụ Kiện & Van.
Khi nào nên dùng co đúc và khi nào nên dùng co hàn đốt gia công?
Với các tuyến ống đường kính dưới D250, co đúc ép phun là lựa chọn tối ưu về độ đồng nhất và thủy lực. Đối với các đường kính lớn từ D280 trở lên, co gia công hàn đốt từ ống là giải pháp tiêu chuẩn và kinh tế do không có sẵn khuôn đúc kích cỡ này.
Gờ hàn sau khi hàn đối đầu có cần gọt bỏ không?
Trong điều kiện thông thường, gờ hàn bên ngoài không cần gọt bỏ. Tuy nhiên, đối với một số dự án ngầm cần luồn ống qua lỗ khoan định hướng (HDD), đơn vị thi công có thể sử dụng dao cắt gờ ngoài chuyên dụng để giảm ma sát khi kéo ống.
Nhận báo giá phụ kiện hdpe Tiền Phong tại Gia Hân
Quý khách hàng, nhà thầu dự án đang lập dự toán hoặc tìm kiếm nguồn cung cấp Co HDPE Tiền Phong Hàn Đối Đầu chính hãng với mức chiết khấu cạnh tranh:
-
Gửi danh mục quy cách (DN, PN, số lượng): Đội ngũ kỹ thuật Gia Hân Group sẽ bóc tách và phản hồi báo giá tối ưu trong 15 phút.
-
Hotline kinh doanh 24/7:
0944.90.1414–0944.90.1616–0914.90.1313 -
Địa chỉ kho hàng: 265, Đường số 1, Phường Bình Hưng Hòa B, Quận Bình Tân, TP. Hồ Chí Minh.
Tác Giả & Biên Soạn
-
Nguồn số liệu kỹ thuật: Catalogue kỹ thuật ống và phụ kiện HDPE Công ty CP Nhựa Thiếu Niên Tiền Phong. Tiêu chuẩn ISO 4427-3:2019 / TCVN 7305-3:2008.
-
Đơn vị biên soạn & bảo chứng: Bộ phận Kỹ thuật & Đấu thầu Dự án – Vật Tư Cấp Thoát Nước Gia Hân Group.
-
Ngày cập nhật nội dung: 07/10/2026.


Xem thêm